TR
 EN
 RU
 DE
 AR
 FR

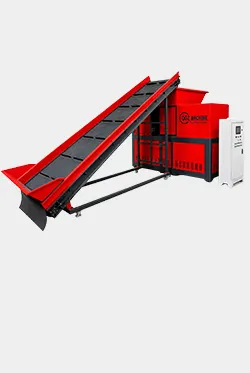
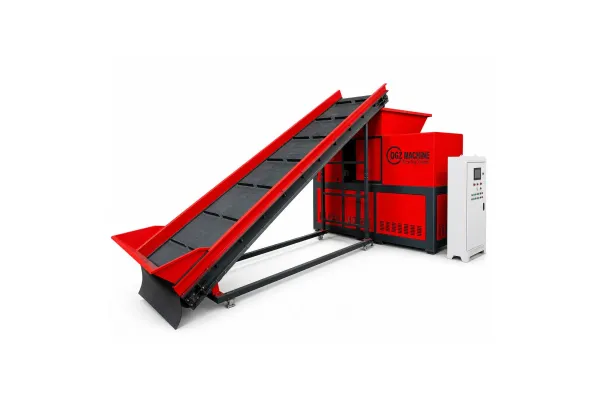
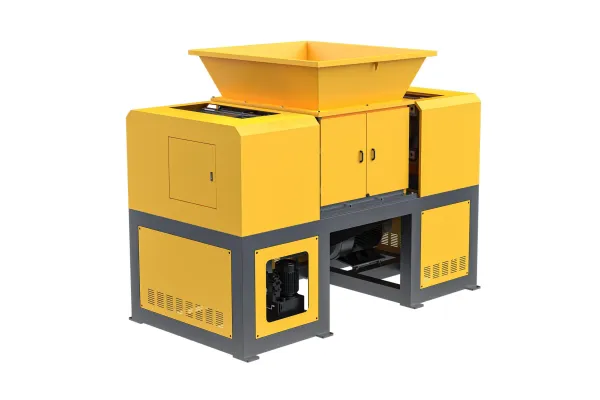
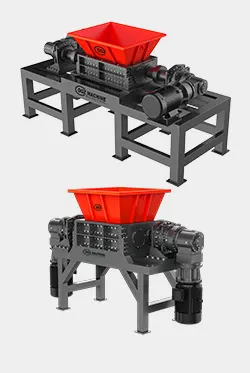
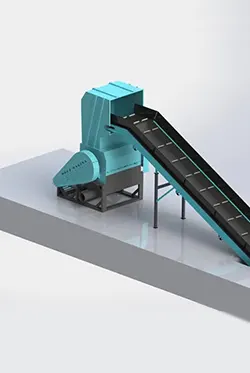
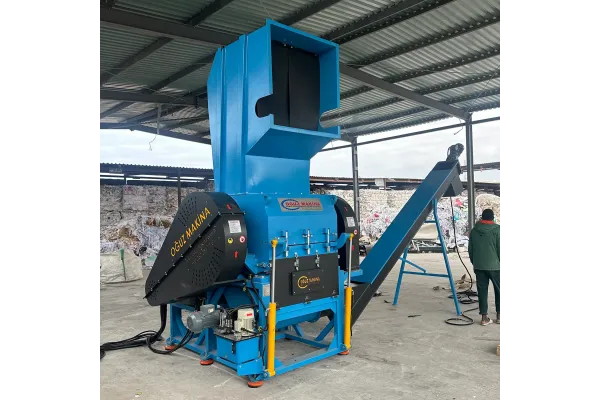
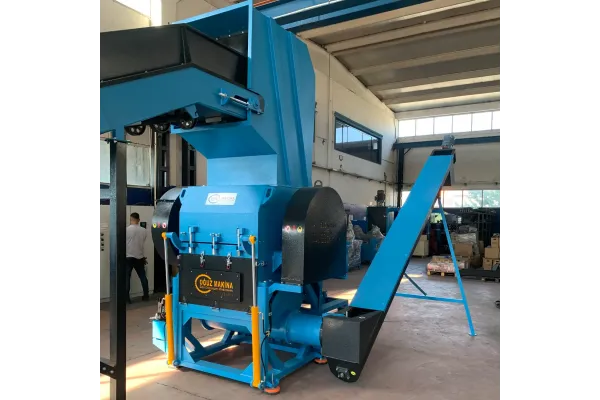
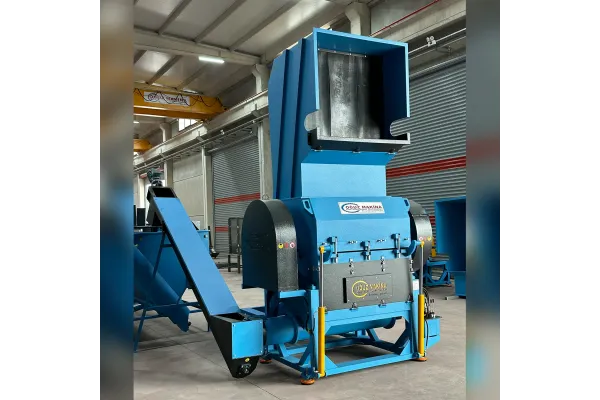


آلات تكسير البلاستيك: تقنيات تصغير الحجم الصناعي وإنتاج الرقائق (Flake)
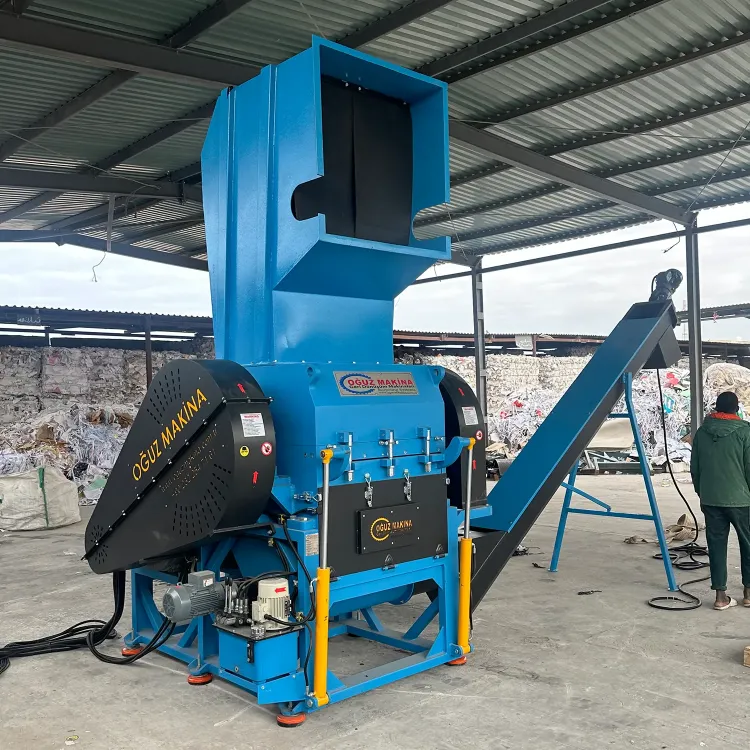
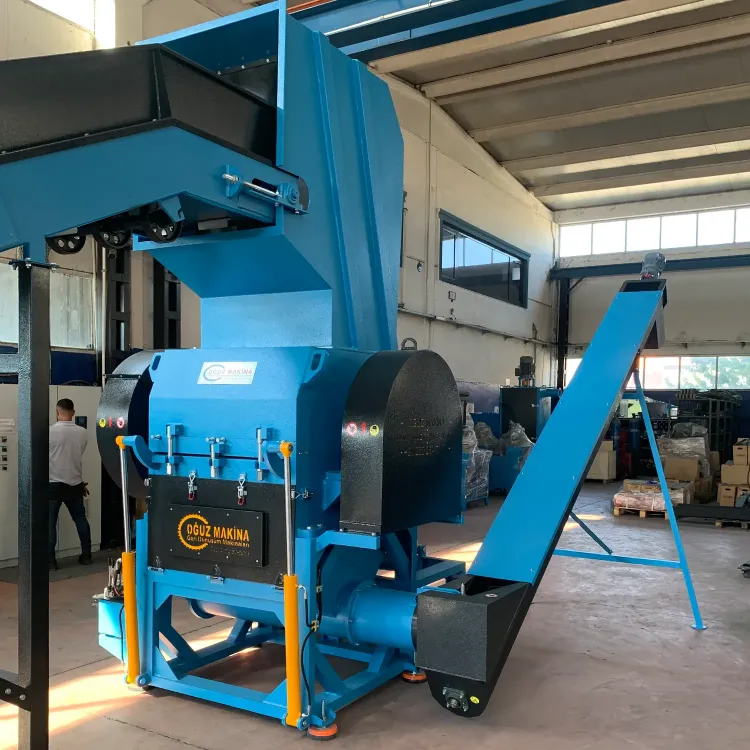
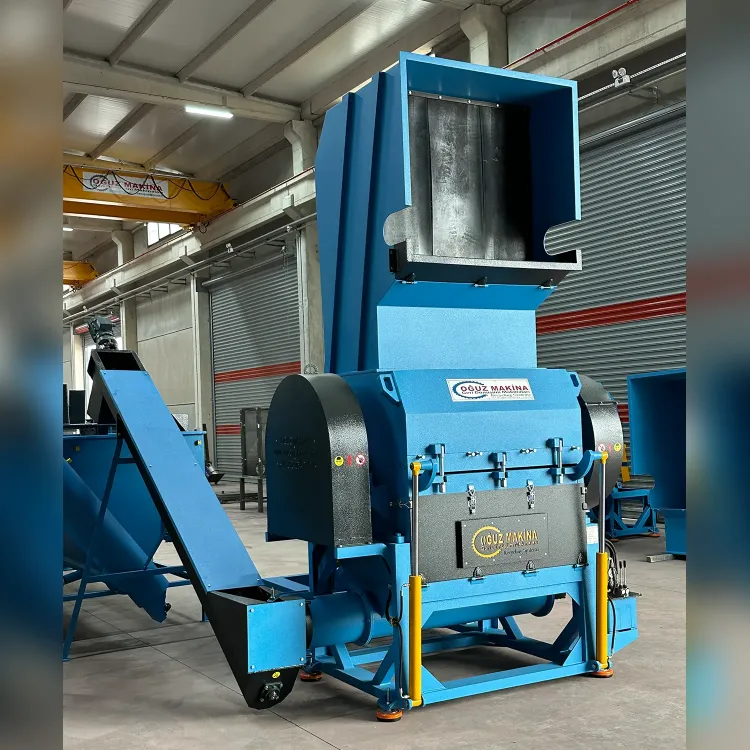
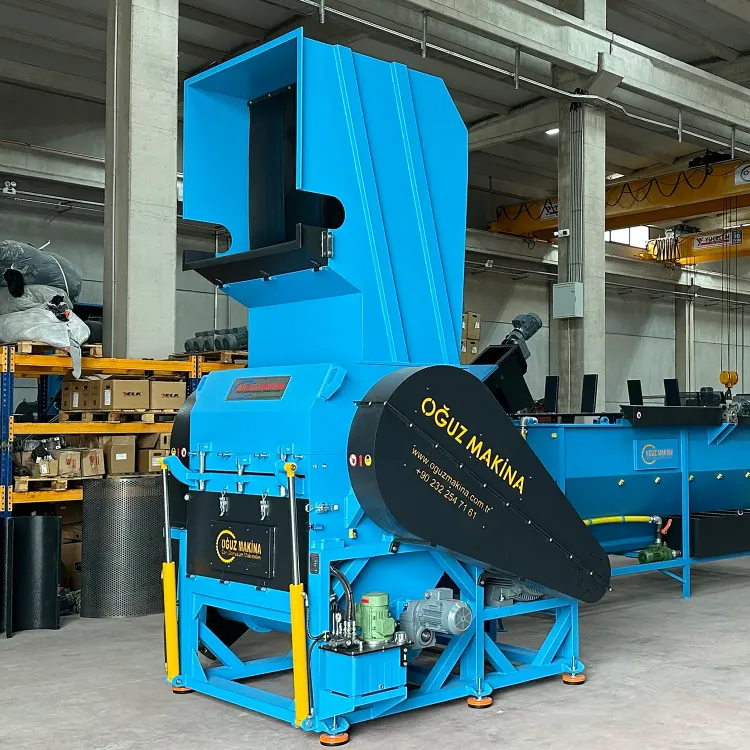
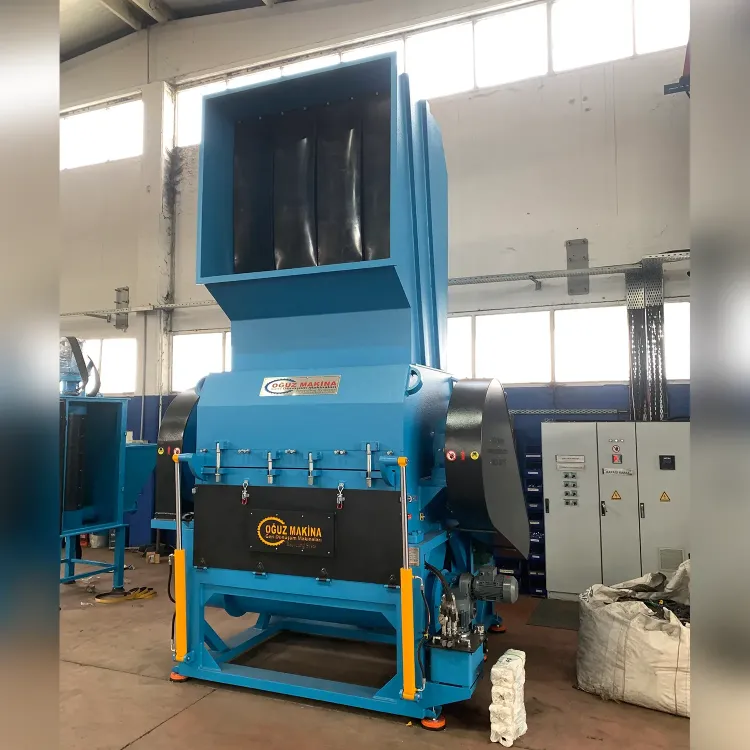
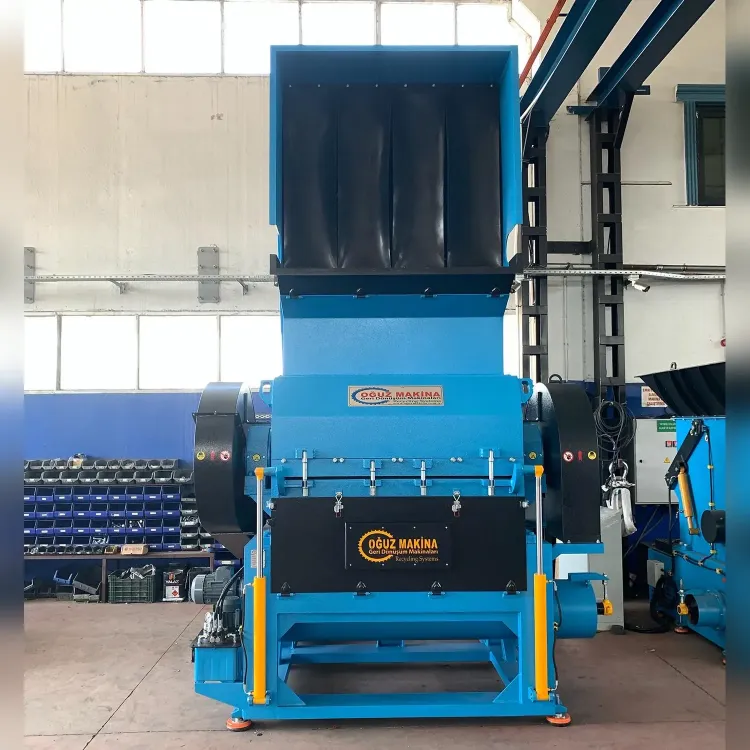
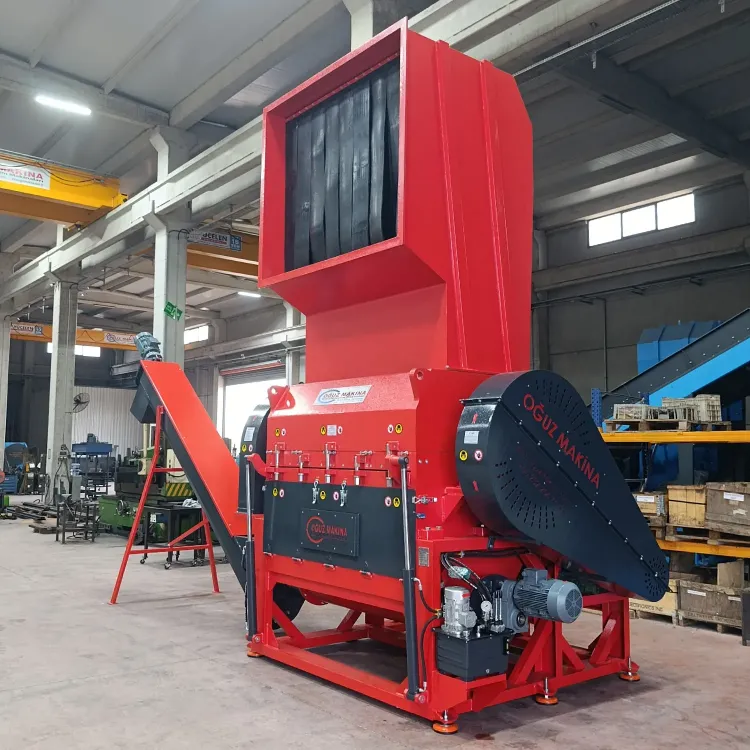
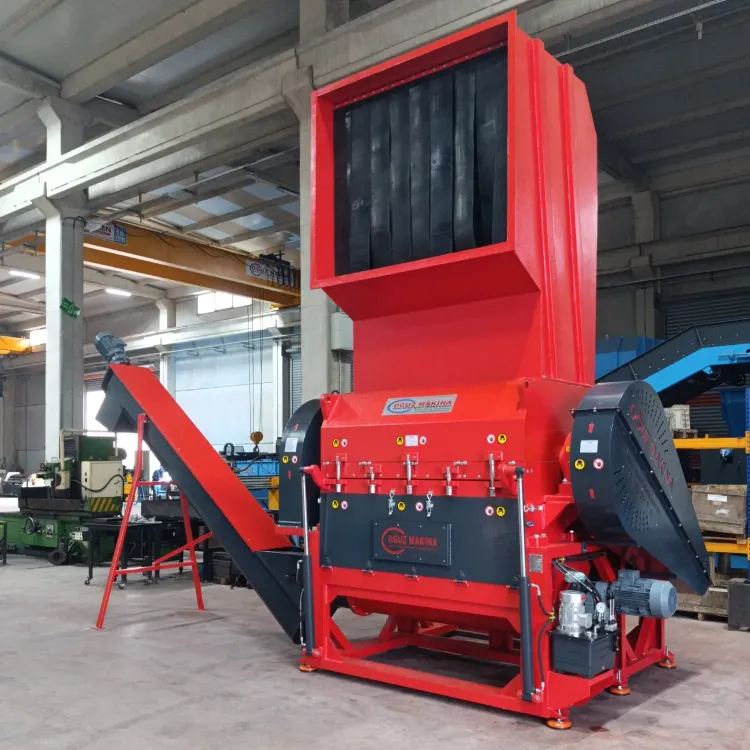
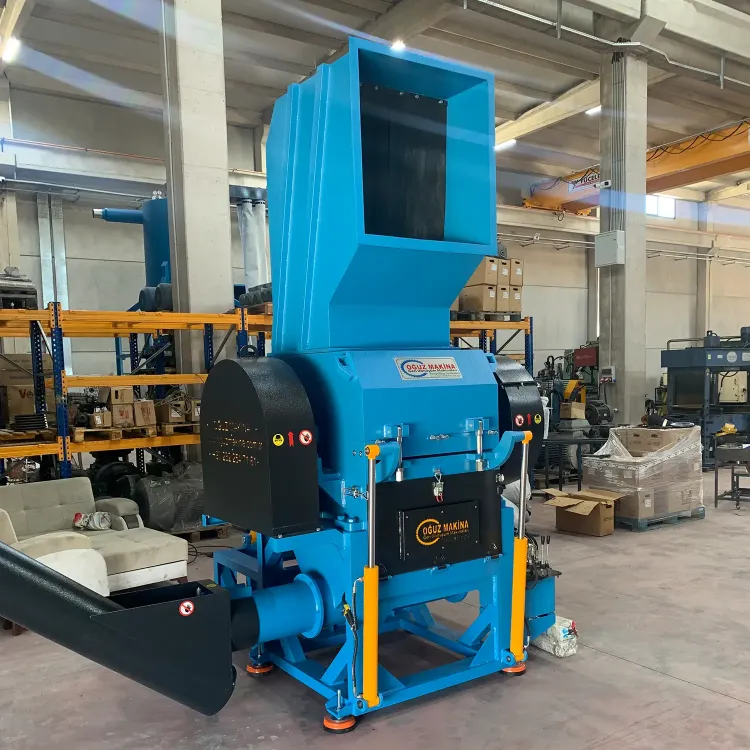
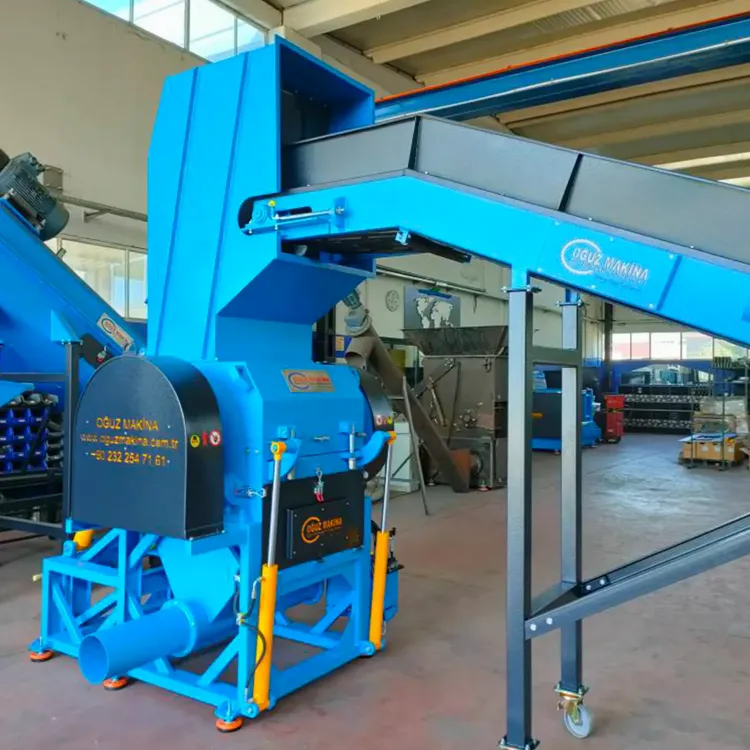
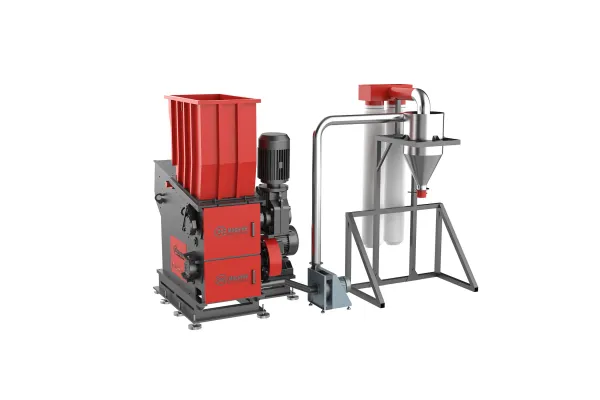
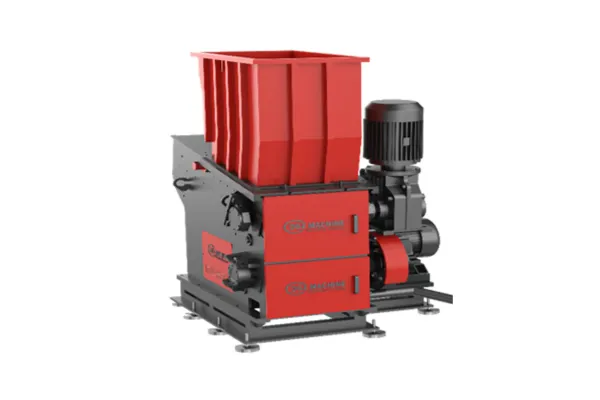
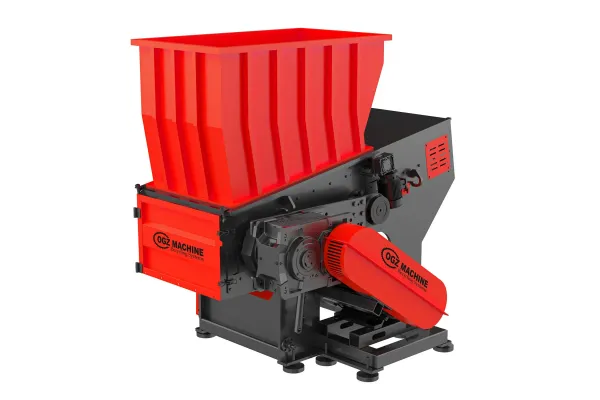
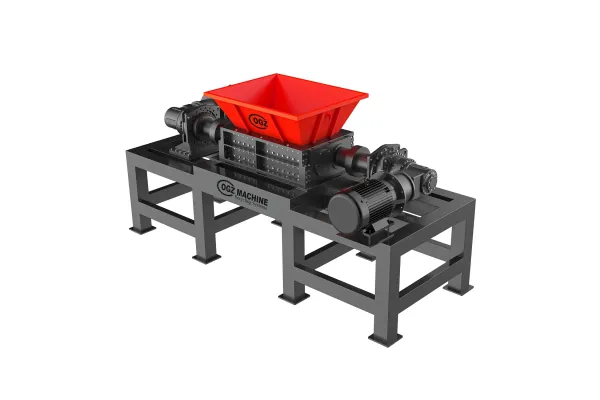
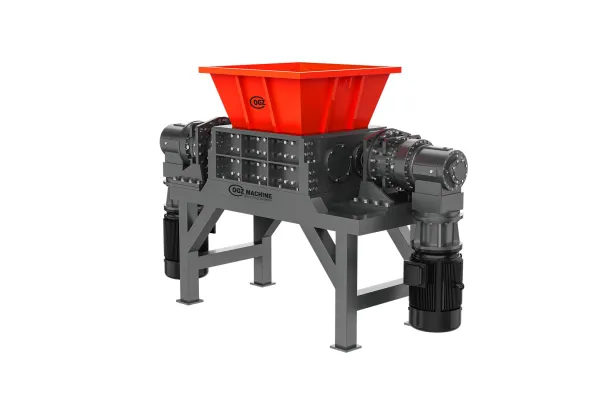
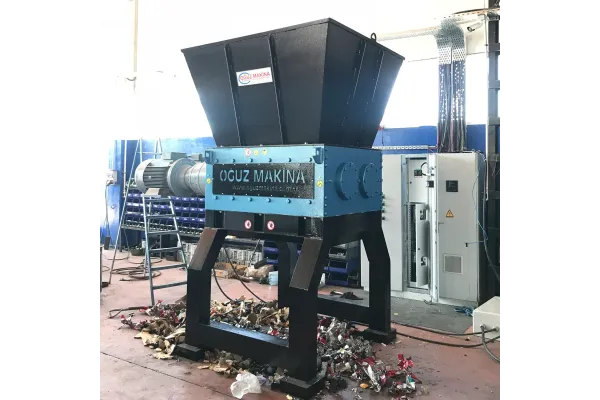
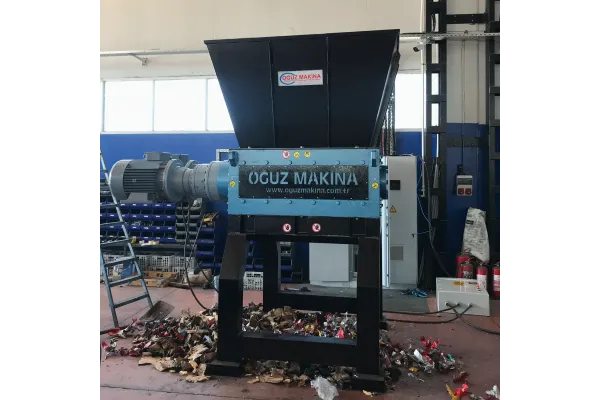
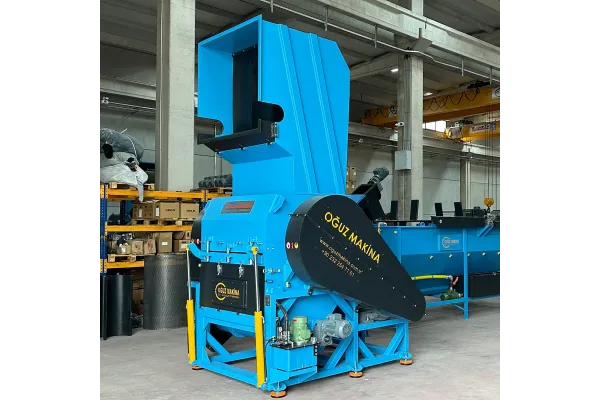
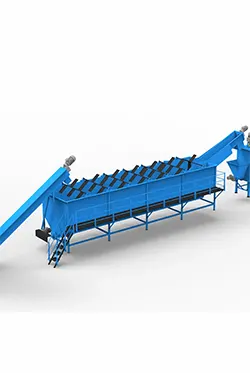
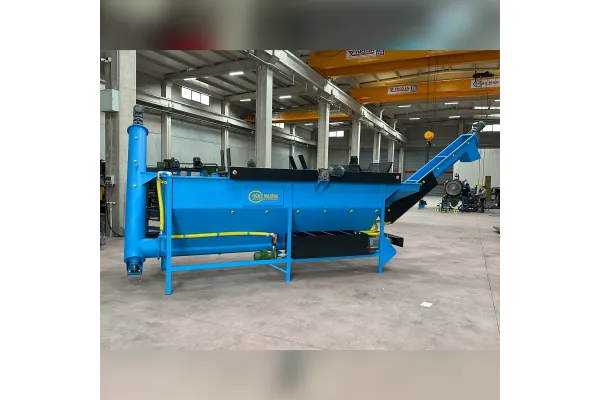
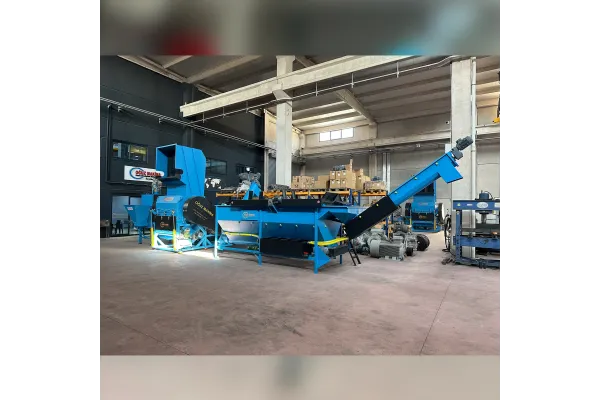
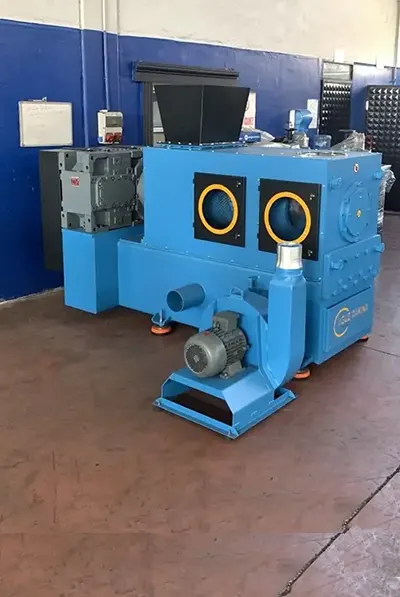
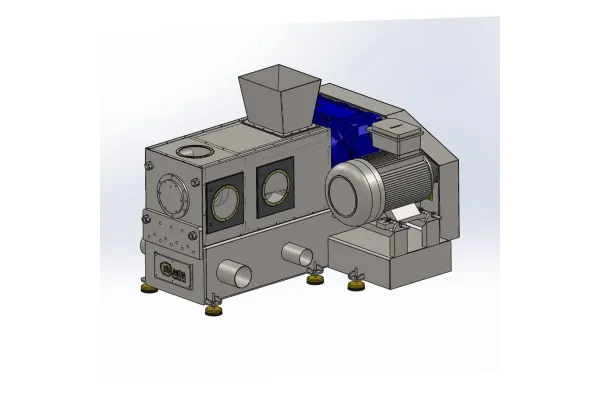
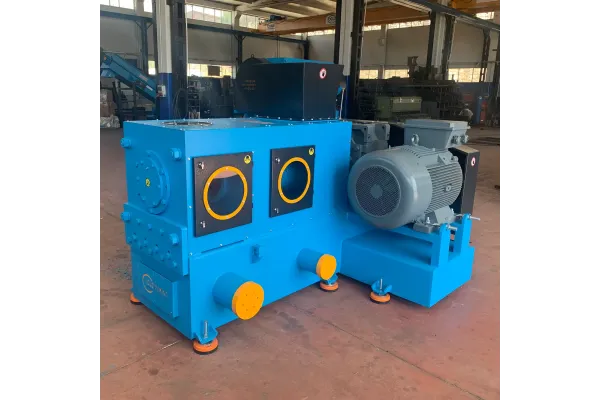
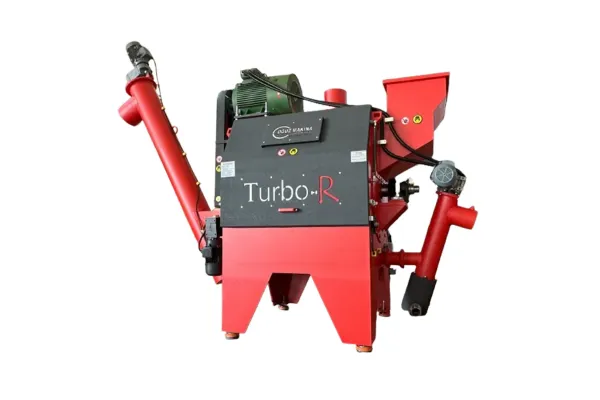
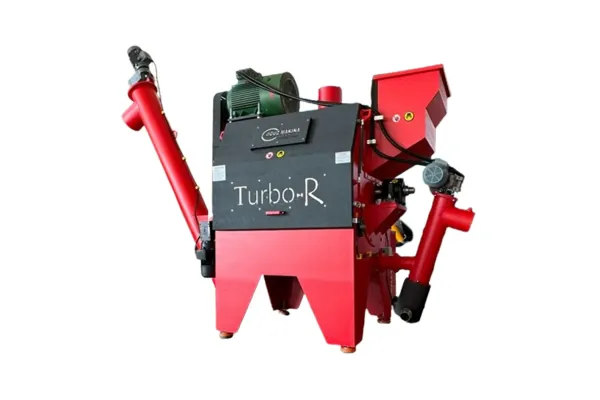
تُعد عمليات التكسير الدقيقة، التي تُطبق لتجهيز النفايات البلاستيكية لمرحلة التحبيب، أكثر المراحل حسمًا في تحديد الجودة التشغيلية لمنشآت إعادة التدوير. تقوم آلات تكسير البلاستيك بتمزيق المواد البلاستيكية القادمة من المفرمة (Shredder) أو المغذاة مباشرة باستخدام طريقة القص بمساعدة شفرات الدوار المسرعة وشفرات الجسم الثابتة، لتصل بها إلى شكل الرقائق المثالي. وتقدم آلات التكسير المصنعة برؤية OGZ Machine الهندسية أداءً عالياً وتكاليف تشغيلية منخفضة في استعادة جميع أنواع البلاستيك ذات البنية البوليمرية المختلفة مثل HDPE, PP, PET, PVC و LDPE.
1. مبدأ عمل آلة التكسير وتقنيات الدوار (الروتور)
تُقاس كفاءة آلات التكسير بسرعات دوران الدوار ومدى توافق هندسة الشفرات مع المادة المراد معالجتها. وعندما تدخل المادة إلى قادوس الآلة، تتأثر بعملية القص بين الشفرات المتحركة على الدوار والشفرات الثابتة على الجسم، فتتفتت إلى قطع صغيرة.
القطع عال السرعة: بخلاف المفارم، تعمل آلات التكسير بعدد دورات أسرع، مما يضمن تقطيع البلاستيك ذي الجدران النحيفة بشكل حاد ونظيف دون دهكه أو سحقه.
أنواع الدوارات المحسنة: تتوفر تصاميم الدوار المفتوح للبلاستيك المرن، وتصاميم الدوار المغلق المخصص للمهام الثقيلة للتكتلات الصلبة. وقد صُممت بنية الدوار بحيث توفر تدفقاً للهواء يمنع سخونة المادة.
منظومة الغربال القابلة للضبط: تحدد الغرابيل الواقعة أسفل الدوار الحجم النهائي للمنتج. وتتوفر أقطار فتحات مختلفة بين 10 مم و 50 مم يمكن تغييرها بسهولة حسب الحاجة.
2. استراتيجيات التكسير حسب مجموعة المواد
تختلف كل مادة بلاستيكية من حيث المقاومة الفيزيائية، مما يجعل التكوين الصحيح للآلة شرطاً أساسياً لعملية تكسير كفؤة.
البلاستيك الصلب ومجموعة التكتلات (HDPE, ABS, PS) تُفضل الدوارات ذات عزم الدوران العالي والمقاومة المرتفعة للصدمات من أجل هالك الحقن ذي الجدران السميكة، والأنابيب، والكتل البلاستيكية الصلبة. وفي هذه المجموعة، تؤثر درجة صلابة الشفرات ومتانة عناصر التوصيل مباشرة على العمر التشغيلي للآلة.
البلاستيك المرن ومجموعة الأفلام (LDPE, PP, نايلون الصوبات) إن أكبر خطر في تكسير المواد البلاستيكية من نوع الأفلام هو التفاف المادة حول الدوار أو ذوبانها بسبب الاحتكاك. وتضمن آلات التكسير من OGZ Machine تحويل الأفلام إلى رقائق بسرعة عالية ودون سخونة، بفضل زوايا الشفرات الخاصة وخيارات الجسم المبرد.
زجاجات PET والمجموعات الكاشطة تتميز مواد PET بخصائص كاشطة يمكن أن تكفل الشفرات بسرعة. ويؤدي تصنيع الشفرات المستخدمة في هذه الفئة من فولاذ بسبيكة خاصة وتغطية الدوار بطبقة واقية ضد التآكل إلى تقليل تكاليف الصيانة إلى أدنى حد.
3. المزايا الفنية: كفاءة الطاقة والمتانة
آلة التكسير الحديثة ليست مجرد آلة تقوم بالتقطيع فحسب، بل هي آلة تحقق قيمة اقتصادية مضافة للمنشأة أيضاً.
استهلاك منخفض للطاقة: تُوازن بنية البكرة والحدافة (Volan) المحسنة الحمل على المحرك أثناء الإقلاع والتشغيل، مما يتيح الحصول على قوة تكسير عالية مع إبقاء استهلاك الطاقة عند أدنى مستوى.
ضبط الشفرات بسهولة: تُقلل إمكانية إعداد الشفرات مسبقاً خارج الآلة من أوقات تغيير الشفرات بشكل جذري، وتمنع خسائر الإنتاج في المنشأة.
قواعد وجسم مبرد بالماء: تتوفر قنوات تبريد مائية مدمجة كمعيار أساسي أو اختياري لمنع سخونة الرولمانات وحجرة التكسير في الخطوط التي تعمل على مدار الساعة (24/7).
4. السلامة والتحكم في الضوضاء
نظراً لمعايير السلامة المهنية والبيئية في المنشآت الصناعية، يجب أن توفر آلات التكسير بيئة عمل مريحة.
العزل الصوتي: تُستخدم كبائن معزولة صوتياً وقوادس تغذية مزدوجة الجدران لتقليل مستويات الضوضاء العالية إلى أدنى حد.
حساسات الأمان: تتوفر مفاتيح أمان ميكانيكية وإلكترونية تضمن توقف الدوار خلال ثوانٍ عند فتح القادوس أو في حالات الطوارئ.
هيكل ممتص للاهتزازات: يقوم الهيكل الفولاذي القوي بامتصاص الاهتزازات أثناء التشغيل، مما يقلل من الأحمال الواقعة على توصيلات الأرضية.
5. الصيانة والعمر التشغيلي للشفرات في آلات التكسير
الخطوات التشغيلية الواجب اتباعها لاستمرارية الكفاءة:
الشحذ الدوري: إن عملية التكسير بشفرات كليلة قد تخفض السعة الإنتاجية بنسبة تصل إلى %50 وتتسبب في سحب المحرك لتيار كهربائي زائد.
استخدام المغناطيس: تمنع المغناطيسات القوية الموضوعة في فتحة التغذية انكسار الشفرات أو تضررها بسبب القطع المعدنية.
التنظيف وتغيير اللون: يتيح تصميم القادوس سهل الفتح إمكانية التنظيف السريع عند تغيير المواد والألوان.
الأسئلة الشائعة
ما هي المعايير التي يجب الانتباه إليها عند اختيار آلة تكسير البلاستيك؟ أولاً، يجب تحديد نوع البلاستيك المراد معالجته (صلب/مرن)، والسعة الاستهدافية في الساعة، وأبعاد المواد المدخلة. وفي ضوء هذه البيانات، يتم اختيار بنية الدوار وقوة المحرك الأنسب.
كم ساعة يجب شحذ الشفرات بعدها؟ يعتمد تكرار شحذ الشفرات على نسبة التلوث في البلاستيك المعالج ونوع البوليمر. ففي البلاستيك النظيف، قد تصل فترة الشحذ إلى 200-300 ساعة، بينما قد تكون هذه الفترة أقصر في البلاستيك المتسخ والكاشط.
ما الفرق بين آلة التكسير والمفرمة (Shredder)؟ تُستخدم المفارم لتقطيع القطع الكبيرة والخشنة بعدد دورات منخفض. أما آلات التكسير، فتُستخدم لتقليل القطع القادمة من المفرمة أو القطع متوسطة الحجم إلى حجم الرقائق النهائي الصغير قبل مرحلة التحبيب، وذلك بعدد دورات مرتفع.
هل يؤثر قطر الغربال على السعة الإنتاجية؟ نعم. كلما صغر قطر فتحات الغربال، زادت فترة بقاء المادة داخل الآلة، مما يخفض من السعة الإنتاجية في الساعة. ويجب تحسين التوازن بين السعة والحجم وفقاً لاحتياجات المنشأة.
هل توفرون دعم قطع الغيار؟ نحن في OGZ Machine نحتفظ بقطع الغيار مثل الشفرات، والغرابيل، والرولمانات، والسيور في مخازننا لجميع موديلات آلات التكسير لدينا. ونقلل من توقف المنشآت إلى أدنى حد بفضل فريق الخدمة السريع لدينا.